Industrnieuws
Thuis / Nieuws / Industrnieuws / Waarom intern matrijsontwerp belangrijk is voor de kwaliteit en doorlooptijd van rubberen onderdelen op maat


2026-10-26
Een Tier 1-koper stuurt een kennisgeving van technische wijzigingen voor een door compressie gegoten rubberen doorvoertule: wanddikte 0,3 mm verhoogd, hardheidsdoel verplaatst van 60 naar 65 Shore A. Als de leverancier die revisie naar een externe gereedschapswinkel stuurt, wacht de koper een week op een offerte en nog twee weken op het aangepaste gereedschap. Als de leverancier de matrijs in eigen beheer ontwerpt en bewerkt, wordt de revisie normaal gesproken binnen 48 uur aangeboden en liggen de eerste proefonderdelen binnen vijf dagen op de bank. Die kloof is de reden matrijsontwerp in eigen beheer is van belang voor de kwaliteit van aangepaste rubberen onderdelen en de doorlooptijd.
Voor een op maat gemaakt rubberonderdeel is de mal geen productiedetail; het is de productdefinitie. Holtegeometrie, krimpcompensatie, ontluchting, flitsgroeven en scheidingslijnpositie bepalen of het onderdeel afdicht, past en zijn werkcyclus overleeft. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), een rubberfabrikant in Jiaxing met meer dan 250 werknemers, beschouwt matrijsontwerp als een interne engineeringfunctie: twaalf matrijsontwerp- en formule-ingenieurs werken in hetzelfde gebouw voor het mengen, vormen en extruderen van materialen, en een technisch inspectieteam van twintig personen meet de resultaten.
Het interne matrijsontwerp comprimeert een tooling-iteratie van weken naar dagen, omdat tekeningbeoordeling, caviteitsbewerking en procesfeedback allemaal onder één dak plaatsvinden.
Elke ontwerprevisie van een gekocht gereedschap volgt dezelfde langzame route: de rubbervormer stuurt uw wijziging door naar een externe gereedschapswerkplaats, de winkel maakt een nieuwe prijsopgave, past de klus in zijn schema, bewerkt de holte, verzendt proefonderdelen en wacht op feedback. Twee of drie cycli hiervan op één enkel programma kunnen een heel startvenster wissen. Een intern toolingteam slaat de stappen voor het maken van offertes en planningen volledig over.
Het verschil wordt groter gedurende de levensduur van een programma. Elke PPAP-ronde, materiaalverandering en veldreparatie komt in dezelfde lus terecht. Tosun's op maat gegoten slangenprogramma voor OEM-koelsystemen bleven op schema via een reeks compoundrevisies, omdat ze allemaal rechtstreeks van de formule-ingenieur naar de interne gereedschapsbank gingen in plaats van naar de andere kant van de stad.
De tolerantiekaart van een geperst rubberen onderdeel ligt vast wanneer de holte wordt ontworpen, niet wanneer de pers sluit.
Rubber krimpt na uitharding en krimpt niet gelijkmatig. Afhankelijk van het polymeer, de vulstofbelasting en de durometer beweegt een typische EPDM- of NBR-verbinding 1,5-3,5% tussen de holte en het gekoelde onderdeel. Een externe gereedschapmakerij past doorgaans een boekwaardekrimpfactor toe op de klanttekening. Wanneer het materiaal of het proces verandert, verandert die gok in dimensionale afwijzingen. Een interne ontwerper past krimpwaarden toe die op het eigenlijke mengsel zijn gemeten, verifieert het resultaat tijdens de eerste proefrun en corrigeert de holte voordat de productie begint.
| Beslissing over het ontwerp van de matrijs | Wat het controleert | Typische mislukking bij uitbesteding |
| Toegestane krimp van de holte | Definitieve buiten- en binnenafmetingen | Onderdelen zijn te groot of te klein bij PPAP; geometrie afgewezen |
| Scheidingslijn en flitsgroeven | Flitsdikte, triminspanning, afdichtingsoppervlak | Scheursporen en lekpaden op de afdichtingslippen van de pakking |
| Ventilatie plaatsing | Luchtvallen, breilijnen, opvulling van holtes | Leegtes bij de laatste opvulhoeken bezwijken onder druk |
| Ontwerp- en uitwerpindeling | Ontvormspanning en vervorming van onderdelen | Dunne balgwanden rekken uit of splijten tijdens het strippen |
| Holtestaal en oppervlakteafwerking | Loslaatgedrag en oppervlaktetextuur | Vasthouden aan de productie; oppervlaktedefecten op afdichtingsvlakken |
Planningstolerantie ten opzichte van een bekend proces onderscheidt een rubberen onderdeel dat de inspectie van het eerste artikel doorstaat, van een onderdeel dat drie rondes gereedschapsaanpassingen nodig heeft. Een pakking met een afdichtingslip van 0,4 mm, een balg met een wand van 1,2 mm of een flensmontage met gelijmde inzetstukken zijn allemaal van hetzelfde afhankelijk: een holte ontworpen door de mensen die hem zullen bedienen.
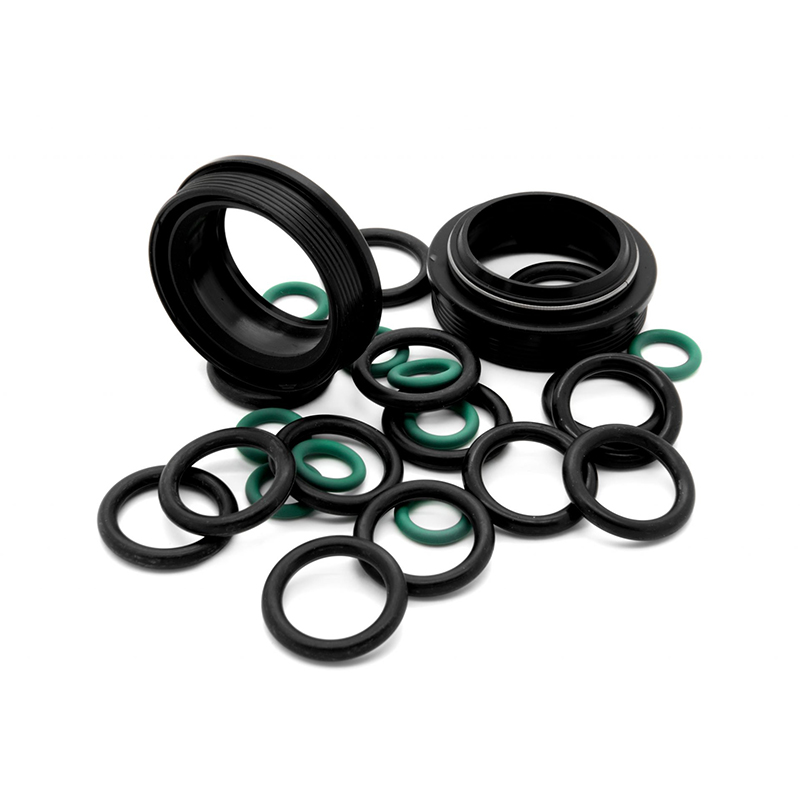
 Geflensde rubberen pakkingen en afdichtingen voor dimensionele tolerantieplanning Op deze productpagina worden de geflensde rubberen pakkingen voor meerdere verbindingen beschreven, ter ondersteuning van de focus van deze paragraaf op het ontwerp van holtes en de planning van toleranties. Beoordeel materiaalopties en afdichtingstoepassingen om het gedrag van verbindingen af te stemmen op de voorspelde krimp en vloei. Bekijk Product →
Vormgeometrie en rubbersamenstelling moeten samen worden ontwikkeld, omdat krimp-, vloei- en hechtingsgedrag veranderen wanneer een van beide zijden verandert.
Een hardheidsaanpassing van 60 naar 70 Shore A verandert het vloeigedrag en de krimp na uitharding. Een overstap van EPDM naar een siliconenmengsel verandert de trekhoeken, ontluchting en losbehandeling. Als de ontwikkeling van samenstellingen en het ontwerp van matrijzen in verschillende organisaties plaatsvinden, leidt elke materiële aanpassing tot een dure herbewerking van het gereedschap. Wanneer dezelfde ingenieurs beide bezitten, wordt de mal ontworpen volgens de daadwerkelijke uithardingscurve en wordt de formulering aangepast om de holte schoon te vullen.
Compensatie van krimp is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Complexe onderdelen maken de onderlinge afhankelijkheid zichtbaar. Een rubberen balg met dunne gegolfde wanden heeft een nauwkeurige stromings- en ontvormgeometrie nodig; een met weefsel versterkt diafragma heeft gecontroleerde vervormingszones nodig die in lijn liggen met de holtecontour; Voor een rubber-op-metaal gebonden houder is een plaatsing van de verbindingslijn vereist die is afgestemd op de toleranties van het inzetstuk. Tosun koppelt zijn twaalf matrijsontwerp- en formule-ingenieurs aan precies deze productgroepen, zodat een wijziging in de tekening binnen één feedbackloop blijft.
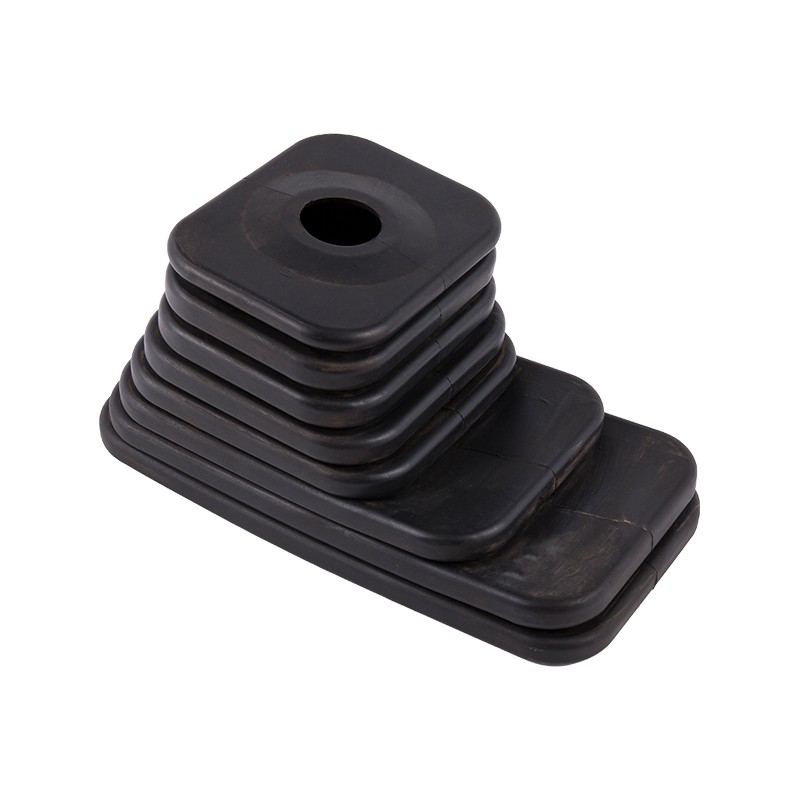
 EPDM versnellingspookbalgen met aangepast vormontwerp De voorgaande tekst belicht dunne gegolfde wanden en plaatsing van verbindingslijnen, en deze balgpagina specificeert EPDM-prestatiebereiken en aanpassingsopties. Het laat zien hoe interne matrijsingenieurs omgaan met complexe ontvormgeometrie voor automobieltoepassingen. Bekijk Product →
U kunt de interne matrijsontwerpmogelijkheden verifiëren met vier directe vragen, zonder dat u een rondleiding door de fabriek hoeft aan te vragen.
Dezelfde audit is van toepassing op elke leverancier die u evalueert. Wat een capabele in-house winkel met cijfers laat zien, kan een extern model meestal niet.
| Controlegebied | Bewijs van echte interne capaciteiten | Rode vlag |
| Engineering team | Genoemde matrijsontwerp- en formule-ingenieurs | Wij kopen gereedschap bij een partnerwinkel |
| Bewerking | In eigen huis CNC, EDM or wire-cut cavity work | Alle caviteitsbewerkingen worden uitbesteed |
| Revisiegeschiedenis | Gedateerde documenten vanaf wijzigingsverzoek tot proces | Geen gegevens; herwerking geruisloos geabsorbeerd |
| Eerste artikelinspectie | Laboratoriummeting op dezelfde dag en aftekening van de kwaliteitscontrole | Onderdelen worden na weken ter inspectie verzonden |
Wanneer een leverancier alle vier de controles doorstaat, verschuift de aankoopbeslissing van prijs per gereedschap naar totale doorlooptijd en first-pass kwaliteit voor het hele programma. Dezelfde norm is van toepassing, ongeacht of het onderdeel een platte pakking is of een rubber-op-metaal gebonden montage; de bonded mount vraagt simpelweg meer van het matrijsontwerp, omdat de wisselplaatpositie en de bondkroon in dezelfde holte leven.
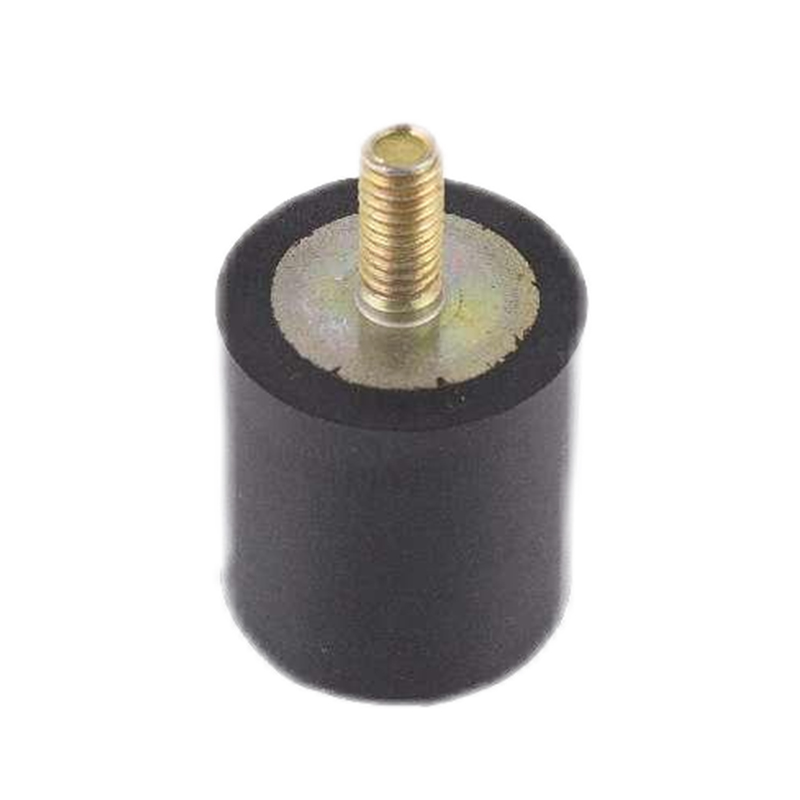
 Rubberen trillingsisolatiesteunen voor ontwerp van gebonden holtes Deze montagepagina bevat EPDM-, NBR- en aanpasbare verbindingen met details over draagvermogen en trillingsisolatie. Het past in de discussie over rubber-op-metaal-verlijmde bevestigingen, en laat zien hoe de positie van de wisselplaat en de verbindingskroon in het caviteitsontwerp worden aangepakt. Bekijk Product →
Bij een typisch maatwerkprogramma wordt het initiële gereedschapsontwerp binnen 2 tot 4 weken intern voltooid, versus 6 tot 10 weken via een externe gereedschapmakerij. Voor revisies tijdens PPAP of na veldfouten bedraagt de periode 3-5 dagen versus 2-4 weken per lus.
Niet op zichzelf. Nauwere toleranties komen voort uit het ontwerpen van de holte tegen de krimp en vloei van het mengsel zelf, en het meten van de eerste artikelen met hetzelfde team. Het interne matrijsontwerp creëert de voorwaarden voor die lus; het garandeert op zichzelf het resultaat niet.
Ja. Zelfs een vlakke pakking is afhankelijk van krimpcompensatie, plaatsing van de flash-groeven en de locatie van de scheidingslijn. Eenvoudigere onderdelen hebben ook de kleinste technische marge, waardoor een onnauwkeurige holte binnen de eerste productierun als uitval verschijnt.
Stel de vier auditvragen: de verdeling van het personeelsbestand van de technici, de locatie van de caviteitsbewerking, de revisiegegevens en de responstijd voor het eerste artikel. Een leverancier met echte interne capaciteiten zal ze alle vier beantwoorden met namen, data en gemeten resultaten.
Productcentrum
Rubber om de binding in te voegen Geëxtrudeerde rubberproducten Rubberslang Op maat gemaakte productenSnelle links
Neem contact met ons op
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rechten voorbehouden.
Aangepaste rubber- en kunststoffenproducten Factory