Industrnieuws
Thuis / Nieuws / Industrnieuws / Van tekening tot levering: hoe rubberfabrikanten op maat OEM-ontwikkelingscycli ondersteunen


2026-10-12
Een OEM-ontwikkelingscyclus voor een op maat gemaakt rubberonderdeel begint wanneer een ingenieur een tekening vrijgeeft en één vraag stelt: kan dit onderdeel, in dit materiaal, met deze tolerantie, snel genoeg worden gegoten om een lanceringsdatum te beschermen? Voor balgen, pakkingen, slangen en verlijmde bevestigingen brengen de twaalf tot achttien weken tussen tekening en levering doorgaans meer risico's dan kosten met zich mee. Bij Jiaxing Tosun Rubber & Plastic Co., Ltd., een op maat gemaakte rubberfabrikant die een fabriek van 15.000 vierkante meter exploiteert in Jiaxing, China, wordt dat venster samengedrukt tot 9 tot 10 weken omdat de beoordeling van het ontwerp voor maakbaarheid (DFM), materiaalselectie, matrijsontwerp, bemonstering en inspectie parallel verlopen in plaats van opeenvolgend. Het verschil tussen een componentenleverancier en een ontwikkelingspartner manifesteert zich in de eerste vijf werkdagen na aankomst van de tekening.
Een op maat gemaakte rubberfabrikant comprimeert een OEM-programma door zes werkstromen tegelijkertijd uit te voeren: DFM, samenstellingsdefinitie, tooling, bemonstering, validatie en serieproductie. Elke werkstroom behoort intern tot een andere functie, maar de OEM beschouwt ze als één tijdlijn. Het technische team beheert de veronderstellingen over vloei- en krimpomstandigheden, het materialenteam mengt en test proefverbindingen, de gereedschapmakerij snijdt staal en het inspectieteam stelt meetplannen op. Wanneer deze teams rapporteren aan één projecteigenaar, vermijdt de OEM de klassieke faalmodus waarbij een mal arriveert voordat de compound is gevalideerd.
| Ontwikkelingsfase | OEM-beslissing | Actie rubberleverancier | Typische duur |
| Tekening vrijgave | Vergrendelgeometrie, toleranties, oppervlakteafwerking | DFM-beoordeling, vormbaarheidscontrole, krimpinvoer | 3-5 dagen |
| Materiaaldefinitie | Stel de vereisten voor temperatuur, vloeistof, ozon en belasting in | Samengesteld advies met testgegevens | 5-7 dagen |
| Gereedschapsontwerp | Keur het matrijsconcept en het aantal caviteiten goed | Staalsoort, scheidingslijn, poortlocatie | 7-14 dagen |
| Bemonstering | Test pasvorm, functie en afdichting | Voorbeeldlijst, maatrapport, eerste artikel | 10-21 dagen |
| Validatie | Aftekening van duurzaamheids- en milieutests | Batchtesten, materiaalcertificaten, PPAP-bestand | 2-4 weken |
| Productiehelling | Plan lijnlevering en veiligheidsvoorraad | Procesbeheersing, eindcontrole, verpakking | Continu |
Let op de overlap. De DFM-beoordeling wordt voltooid terwijl de OEM nog de taakcyclus afrondt, en het matrijsontwerp begint voordat de validatie van de verbinding is voltooid wanneer de leverancier parallelle tests uitvoert. Voor een gevormde hoes, zoals een versnellingspookhoes of een ophangbalg, wordt dezelfde mal die het eerste artikel produceert later gebruikt voor serieproductie, zodat goedkeuringsmonsters de werkelijke procesmogelijkheden weerspiegelen.
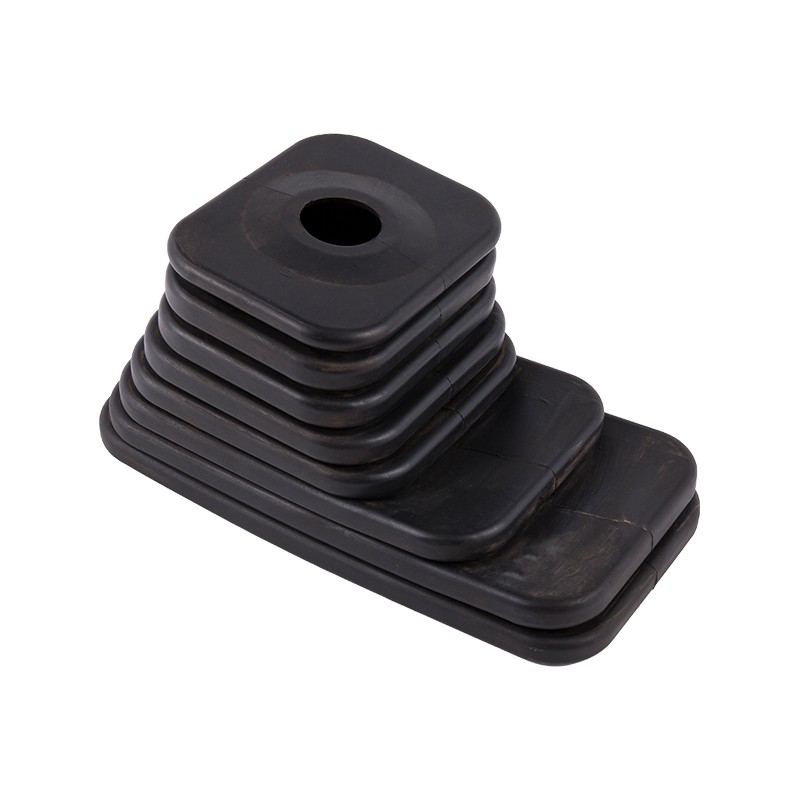
 EPDM Versnellingspookbalg Stofkap voor automobieltoepassingen Deze EPDM-balg beschermt schakelsystemen met een temperatuurbestendigheid van -40°C tot 150°C. Het flexibele ontwerp is geschikt voor personen-, bedrijfs- en terreinvoertuigen, waardoor het relevant is bij het beoordelen van de matrijsgoedkeuring voor monsters van eerste artikelen. Bekijk Product →
Zodra de DFM is afgetekend, wordt de tooling verplaatst naar de productielijn voor het vormen dezelfde week keurt de OEM het matrijsconcept goed.
De snelheid en kwaliteit van de DFM-feedback vertellen een OEM of een op maat gemaakte rubberfabrikant de ontwikkelingscyclus zal beschermen of consumeren. Een bekwame leverancier antwoordt binnen drie tot vijf werkdagen met concrete input: diepgangshoek, scheidingslijn, wanddiktebalans en krimpwaarden van de mal. EPDM vertoont een lineaire matrijskrimp van grofweg 1,8 procent tot 2,5 procent; siliconen kunnen 3,0 procent tot 3,5 procent bereiken. Als de spouw wordt uitgesneden zonder krimpcompensatie, kan een afdichtingslip van 50 millimeter ruim een millimeter verschuiven, genoeg om een lektest niet te doorstaan.
Ontwerpen voor maakbaarheid in rubber betekent verifiëren dat elk geometrisch kenmerk binnen de aangegeven tolerantie kan worden gegoten, gedemonteerd en gemeten voordat er staal wordt gesneden.
De materiaalkeuze bepaalt het ontwerp van de matrijs, de uithardingscyclus en de eenheidsprijs, dus een rubberfabrikant op maat moet de samenstelling voorstellen voordat hij het gereedschap citeert. In de tekening wordt vaak een generiek elastomeer genoemd; de leverancier zet dat om in een specifieke verbinding met een Shore A-hardheid, een servicevenster en op compressie gestelde doelen. EPDM is bestand tegen ozon en weersomstandigheden van -50°C tot 150°C en is geschikt voor radiatorslangen, deurafdichtingen en balgen. Siliconenn houden de flexibiliteit van -60°C tot 230°C voor elektrische pakkingen en doppen. NBR verwerkt olie en brandstof. Natuurlijk rubber absorbeert trillingen als steunen en bumpers.
| Elastomeer | Servicebereik | Sleutelkracht | Typische OEM-onderdelen |
| EPDM | -50°C tot 150°C | Ozon-, weer- en waterbestendigheid | Radiateurslangen, deurafdichtingen, balgen |
| Silicone | -60°C tot 230°C | Thermische stabiliteit, lage compressieset | Pakkingen, doppen, elektrische afdichting |
| NBR | -30°C tot 100°C | Olie- en brandstofbestendigheid | Olieslangen, brandstofafdichtingen |
| Natuurlijk rubber | -50°C tot 80°C | Elasticiteit en scheursterkte | Trillingsdempers, bumpers |
Wanneer een flenspakking druk en warmte in dezelfde verbinding moet vasthouden, is EPDM met een lage compressieset de gebruikelijke basislijn, en het testlaboratorium moet gegevens over compressieset en volume-zwel leveren voordat de mal wordt goedgekeurd.
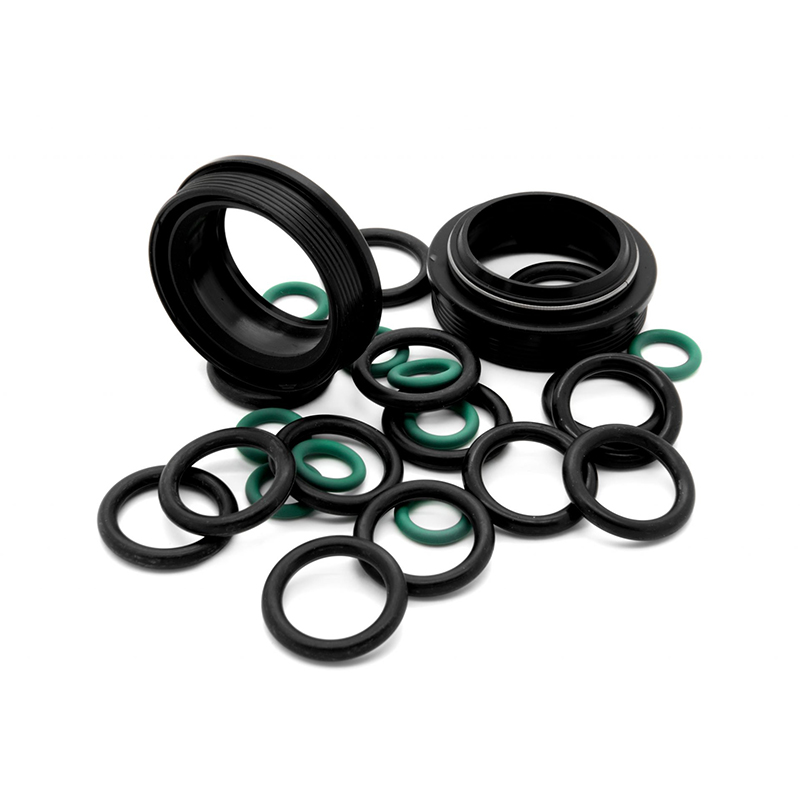
 Geflensde rubberen pakkingen en afdichtingen in meerdere elastomeeropties Deze pakkingselectie omvat EPDM, NBR, siliconen, FKM en meer, met toepassingen in vloeistof- en drukafdichtingen. Compressiegegevens zijn van belang voor flensverbindingen en passen dus in de context van materiaalvalidatie vóór de goedkeuring van de matrijs. Bekijk Product →
Parallelle bemonstering, waarbij matrijsconstructie, materiaalproeven en dimensionale inspectie elkaar overlappen, comprimeert de OEM-ontwikkelingscyclus van ongeveer 18 weken naar ongeveer 10 weken. Een conventioneel programma beweegt in volgorde: wacht op de mal, wacht op het materiaal, wacht op het testrapport. Bij parallelle bemonstering wordt gereedschapsstaal gesneden terwijl de compoundbatch wordt gemengd, en de eerste shots worden gemeten in dezelfde week dat de mal wordt gepolijst.
Het totaal daalt van 18 weken naar 10 weken omdat geen enkele fase wacht tot de vorige is afgelopen. Voor continue profielen verschuift dezelfde parallelle logica naar de productielijn voor rubberextrusie , waar matrijsproeven de vormproeven vervangen.
Een op maat gemaakte rubberfabrikant verdient de rol van OEM-leverancier alleen als de serieproductie dezelfde toleranties heeft als de goedgekeurde monsters. Opschaling is waar kleine leveranciers falen: een onderdeel dat perfect meet in de monsterruimte, drijft af als dezelfde matrijs op productiedruk draait. Tosun verzacht dit met meer dan 250 medewerkers, waaronder 12 matrijsontwerp- en formuleringsingenieurs en een technisch inspectieteam van 20 leden, in een gebouw van 18.000 vierkante meter.
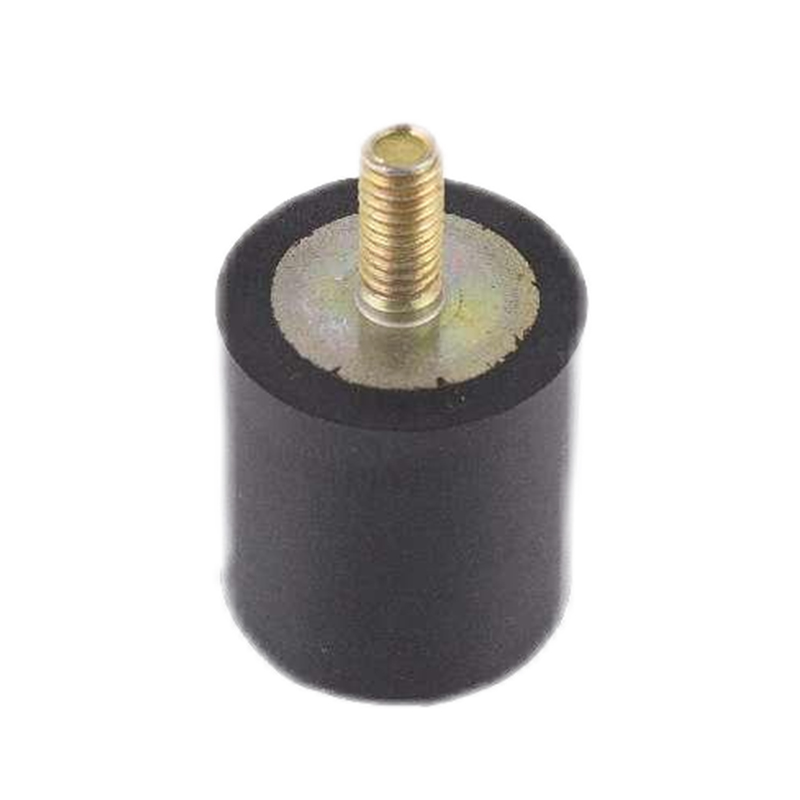
Het inspectieteam controleert materiaal, onderdelen die in productie zijn en eindproducten, en het laboratorium ter plaatse ondersteunt de testverzoeken die OEM-klanten doorgaans in hun PPAP plaatsen. Trillingssteunen zijn de duidelijkste behuizing van meerdere materialen: een stalen inzetstuk, een rubberen element en een uitgeharde interface worden één onderdeel dat herhaalde belastingscycli moet overleven.
 Rubberen trillingsisolatiesteunen voor voertuig- en industriële apparatuur Deze steunen combineren rubber met stalen inzetstukken voor motor-, cabine- en transmissietoepassingen en bieden een hoog draagvermogen en trillingsdemping. Ze illustreren onderdelen die uit meerdere materialen bestaan en die relevant zijn voor PPAP-documentatie en materiaalcertificeringsvereisten. Bekijk Product →
Goedkeuringsproces voor productieonderdelen is het documentatiepakket dat een OEM gebruikt om te bevestigen dat een leveranciersproces onderdelen consistent binnen de tekeningtoleranties kan produceren. Het omvat dimensionale rapporten, materiaalcertificaten en capaciteitsgegevens.
De leverbetrouwbaarheid hangt af van de materiaalplanning en niet van geluk. Een bevestigd schema met voorbeeldrapporten en batchtestresultaten geeft de OEM-koper een duidelijk signaal dat de lanceringsdatum beschermd is.
Een checklist van vijf minuten voordat een tekening uw bureau verlaat, voorkomt de meest voorkomende vertragingen in een OEM-rubberontwikkelingscyclus.
Voor een gegoten EPDM- of siliconenonderdeel bedraagt een typische cyclus 12 tot 18 weken. Met parallelle bemonstering en een geïntegreerde gereedschapmakerij kan hetzelfde onderdeel binnen 9 tot 11 weken PPAP bereiken, afhankelijk van de complexiteit van de geometrie en het aantal iteratierondes.
Op de tekening moeten de functionele toleranties, het bereik van de bedrijfstemperatuur, de blootstelling aan vloeistoffen of media, de hardheid in Shore A, de vereiste certificeringen en het jaarlijkse volume worden vermeld. Door de werkomgeving toe te voegen, kan de fabrikant het juiste elastomeer aanbevelen voordat het gereedschap begint.
Een capabele fabrikant maakt gebruik van een speciaal inspectieteam, een testlaboratorium, controles tijdens het proces en PPAP-documentatie. Tosun beschikt bijvoorbeeld over twintig technische inspectiemedewerkers en een laboratorium ter plaatse om bij elke batch materiaalcertificaten en maatrapporten af te geven.
Gegoten onderdelen maken gebruik van gesloten holtes en zijn geschikt voor balgen, pakkingen, pluggen en gelijmde bevestigingen; geëxtrudeerde onderdelen lopen door een matrijs om doorlopende profielen te vormen, zoals tochtstrips en kanaalafdichtingen. De keuze verandert de toolingtijd, de samplinglogica en de DFM-feedback die u ontvangt.
Productcentrum
Rubber om de binding in te voegen Geëxtrudeerde rubberproducten Rubberslang Op maat gemaakte productenSnelle links
Neem contact met ons op
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rechten voorbehouden.
Aangepaste rubber- en kunststoffenproducten Factory