Industrnieuws
Thuis / Nieuws / Industrnieuws / Aangepaste rubberextrusie versus gieten: de belangrijkste verschillen en hoe u moet beslissen


2026-10-05
Een inkoopingenieur stuurt één offerteaanvraag voor een EPDM-afdichtingsprofiel en ontvangt twee heel verschillende offertes: één van een extruder en één van een vormer. De geëxtrudeerde versie kost minder per meter, maar kan niet aan elk uiteinde een bocht van 90 graden vormen. De gegoten versie kan de bocht gemakkelijk aan, maar heeft toch een gereedschapslast die meerdere malen hoger is. Dat is de praktische realiteit van op maat gemaakte rubberextrusie versus gieten: twee processen die uitgaan van dezelfde samenstelling, maar toch volledig uiteenlopen wat betreft geometrie, kosten, toleranties en doorlooptijd.
Kerndefinitie
Rubberextrusie is een continu profielvormingsproces: niet-uitgehard rubber wordt door een matrijsopening geperst en de doorsnede blijft over de gehele lengte identiek. Rubbergieten is een batchproces op basis van holtes: elk onderdeel wordt onafhankelijk gevormd in een gesloten gereedschap onder hitte en druk.
Vormen is de juiste keuze wanneer het onderdeel een driedimensionale vorm heeft die niet door een matrijs kan worden getrokken; extrusie is de juiste keuze wanneer het onderdeel een lange afdichting, randafwerking of slang met constant profiel is.
Bij compressiegieten zit een voorgevormd stuk compound in een open holte, de pers sluit, het rubber wordt door hitte uitgehard en er ontstaat flits langs de scheidingslijn. Transfer- en spuitgieten volgen hetzelfde caviteitsprincipe, maar verschillen in de manier waarop de compound het gereedschap binnendringt. Bij extrusie wordt daarentegen een schroef of ram gebruikt om een doorlopende strip door een gevormde opening te duwen; Vervolgens wordt het profiel uitgehard in een heteluchtoven, een zoutbad of een autoclaaf voordat het op lengte wordt gesneden.
De beslissing begint met de onderdeeltekening, niet met het materiaal. Beide routes accepteren EPDM, siliconen, natuurlijk rubber en de meeste synthetische verbindingen. Wat het proces vastlegt, is of de geometrie continu en prismatisch is, of discreet en driedimensionaal.
Als een onderdeel een identieke doorsnede nodig heeft voor twee meter, is extrusie het enige economische proces; als er ondersnijdingen, getrapte diameters, nokken of ingegoten inzetstukken nodig zijn, is gieten vereist.
Extrusie produceert een onbeperkte lengte van een vaste doorsnede. Het profiel kan massief, hol of gecoëxtrudeerd met een tweede materiaal zijn, maar de vorm mag niet variëren over de lengte. Door het gieten wordt bij elke cyclus een gesloten driedimensionale holte gereproduceerd, waardoor functies zoals interne schroefdraden, montageflenzen en met stof versterkte membranen mogelijk worden. Het onderstaande diagram vergelijkt de twee processen op basis van vijf technische kenmerken.
Vergelijking van procesmogelijkheden, schaal 0-10
Hoger is beter op elk kenmerk. Scores zijn richtingsvergelijkingen voor typische rubberprojecten op maat.
Een betrouwbare vuistregel: als de doorsnede meer dan 300 mm identiek blijft, wint extrusie vrijwel altijd op kosten. Als de vorm over de lengte varieert, is vormen de enige route.
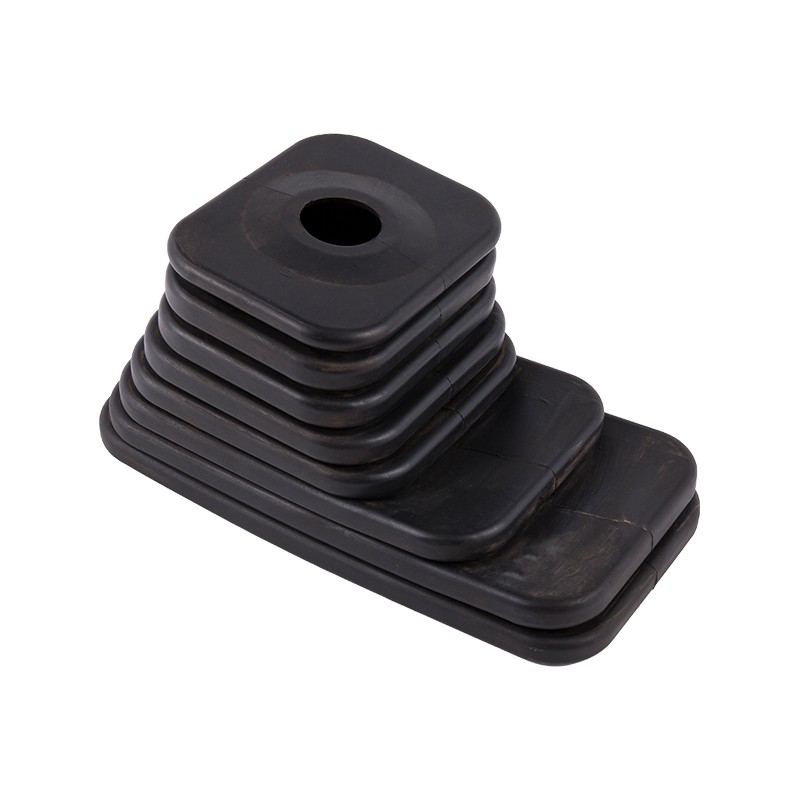
Neem een rubberen balg die wordt gebruikt als stofkap voor de versnellingspook: de windingen veranderen van diameter langs de as, zodat geen enkele rechte matrijs deze kan produceren. Dat onderdeel is gegoten in een tweedelige holte, en dezelfde logica is van toepassing op kabeldoorvoertules, doppen en trilbeugels.
 EPDM rubberen versnellingspookbalg, stofkap Deze EPDM-balg is geschikt voor stofkappen voor versnellingspook met verschillende diameters, gegoten voor complexe vormen die extrusie niet kan produceren. Het biedt bewezen weer- en ozonbestendigheid voor gebruik in de automobielsector. Bekijk Product →
Extrusiematrijzen kosten een fractie van een compressiematrijs met meerdere holtes, maar de kostencurven per onderdeel kruisen elkaar naarmate het volume stijgt en het gevormde gereedschap wordt afgeschreven.
Een eenvoudige extrusiematrijs voor een massief of hol profiel kost doorgaans honderden dollars, terwijl een productiecompressie- of transfermatrijs met holte-inzetstukken meestal in de duizenden dollars loopt. Extrusie start ook de productie sneller omdat het uitproberen van de matrijzen korter is dan het nemen van matrijzen. Zodra een gegoten gereedschap echter de stabiele toestand bereikt, zijn cyclustijden van één tot vijf minuten per uitharding typisch voor middelgrote onderdelen, en gereedschappen met meerdere holtes vermenigvuldigen de productie per cyclus. Boven ongeveer 50.000 onderdelen per jaar kan gieten daarom lagere eenheidskosten opleveren voor geometrisch complexe onderdelen.
Hetzelfde onderdeel kan aan weerszijden van de crossover terechtkomen, afhankelijk van het aantal caviteiten. Een matrijs met vier holtes verdeelt de gereedschapskosten over vier onderdelen per cyclus, waardoor het break-evenpunt lager ligt dan bij een gereedschap met één holte. Deze bereiken zijn afkomstig van typische projectoffertes in plaats van een vaste prijslijst; exacte cijfers verschuiven met de profielgrootte, het aantal caviteiten en de samenstelling. Waar het om gaat is de vorm van de kostencurve, niet het precieze punt waar deze elkaar kruist.
Gegoten onderdelen hebben een betere controle op kritische afdichtingsvlakken omdat de holte elk oppervlak fixeert, terwijl geëxtrudeerde profielen lossere dwarsdoorsnedetoleranties hebben en tijdens het proces geen inzetstukken kunnen vasthouden.
| Kenmerk | Extrusie | Vormen |
| Tolerantie in dwarsdoorsnede | // 0,3-0,8 mm typisch | /- 0,1-0,3 mm bij kritische afmetingen |
| Tolerantie snijlengte | /- 1-2 mm | Deelhoogte vastgesteld door spouw |
| Metalen of plastic inzetstukken | Niet mogelijk in lijn | Tijdens de uitharding vastgehecht |
| Ondersnijdingen en zijacties | Niet mogelijk | Mogelijk met slides of inklapbare kernen |
| Oppervlaktetextuur | Gestanste afwerking | Holtegestuurd, kan getextureerd worden |
Voor een deurafdichting van een bedrijfsvoertuig zorgt het geëxtrudeerde bolprofiel voor de goedkope constante doorsnede, terwijl het gegoten hoekstuk de kleine straal produceert die een rechte matrijs niet kan. De meeste tochtstripsystemen voor auto's gebruiken beide.
Hardheid verschuift ook de balans. Zeer zachte verbindingen onder 30 Shore A zijn gemakkelijker te controleren bij het gieten omdat de holte het oppervlak ondersteunt tijdens het uitharden; het extruderen van zeer zachte profielen vereist een zorgvuldige behandeling om vervorming vóór vulkanisatie te voorkomen.
Het tolerantieverhaal is geen eenvoudige overwinning voor het vormen. Extrusie behoudt een uitstekende consistentie langs de trekrichting en heeft vaak de voorkeur voor lange rechte afdichtingstrajecten, waarbij het verbinden van gevormde segmenten lekpaden zou creëren. Bij Tosun extrusie productielijn worden profielen continu gevulkaniseerd en vervolgens op maat van de klant gesneden, wat de economie aantrekkelijk houdt voor onderdelen die in meters worden gemeten in plaats van in millimeters.
Het juiste proces wordt bepaald door vier beperkingen: vereiste geometrie, jaarvolume, maattolerantie en of inzetstukken of secties met meerdere materialen nodig zijn.
De meeste verkeerde proceskeuzes komen voort uit het eerst bepalen van de geometrie en pas daarna het volume. Draai die volgorde om en de beslissing wordt duidelijker.
Voor een kleine doorvoertule die een kabel afdicht die door een plaatstalen paneel loopt, is de geometrie kort, de wand dun en het aantal onderdelen vaak hoog. Die combinatie wijst op gieten, waarbij een gereedschap met meerdere holtes snel wordt afgeschreven. Voor een meterslange goot waarin een vensterglas vastzit, is extrusie de enige verstandige route.
 Aanpasbare rubberen doorvoertule voor kabel- en draadbescherming Een gegoten doorvoertule beschermt kabels die door panelen lopen en is ideaal voor productie van grote volumes. Verkrijgbaar in EPDM, NBR, CR of NR met instelbare hardheid en meerdere maten. Bekijk Product →
Het meest kosteneffectieve rubberonderdeel op maat combineert vaak een geëxtrudeerde constante doorsnede met gegoten hoeken, uiteinden of verlijmde inzetstukken, wat betekent dat de fabrikant beide processen in eigen huis moet uitvoeren.
Jiaxing Tosun Rubber & Plastic Co., Ltd. voert materiaalmenging, slangvoorbereiding, gieten en extrusie uit op één locatie, met 12 matrijsontwerp- en formuleringsingenieurs en een technisch inspectieteam van 20 personen. Die combinatie is van belang omdat een hybride onderdeel, zoals een koelvloeistofslang met gegoten ellebogen op een geëxtrudeerd recht stuk, één technische eigenaar nodig heeft voor tolerantie en levering, en niet twee leveranciers die over een lijmverbinding onderhandelen.
Veel voorkomende hybride voorbeelden zijn onder meer:
Wanneer één enkele leverancier zowel de extrusiematrijs als de compressiematrijs beheert, wordt de overgang tussen processen op de tekentafel ontworpen en niet op de assemblagelijn. Gegoten-naar-geëxtrudeerde verbindingen worden getest als complete assemblages voordat ze worden vrijgegeven.
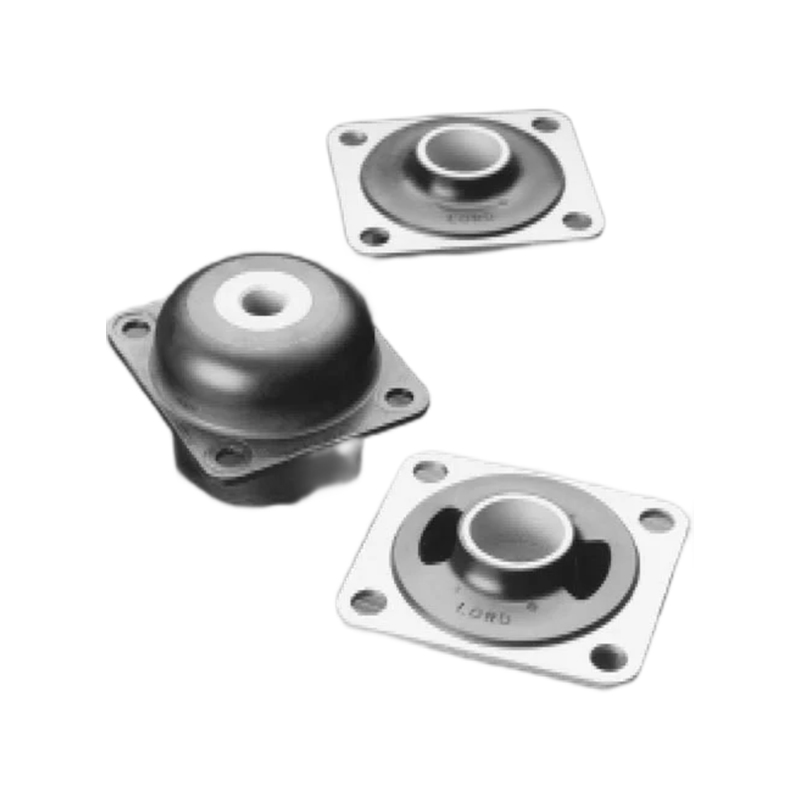
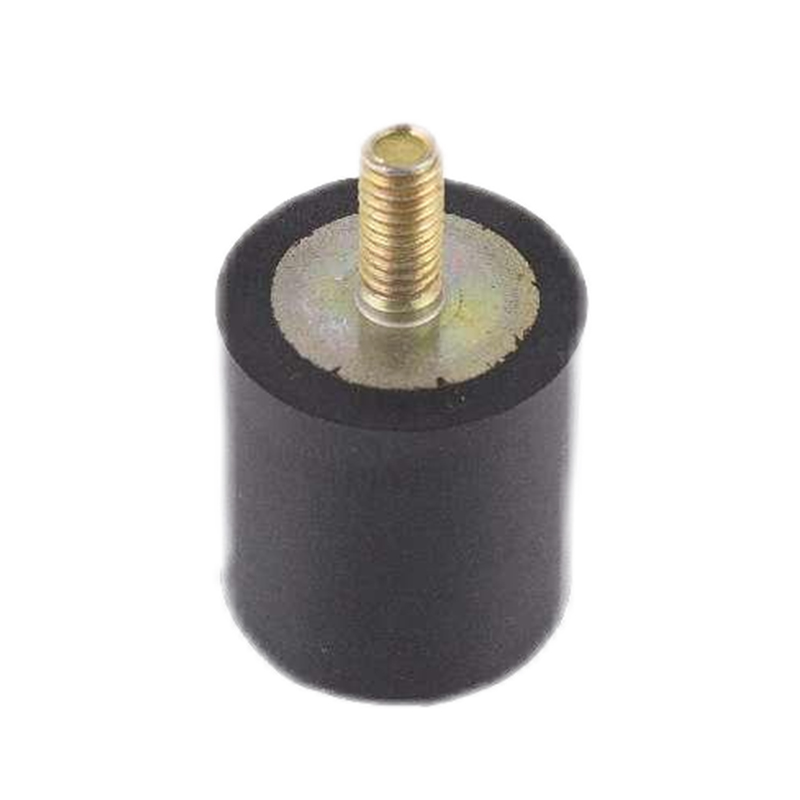
Dit is ook waar bonding-expertise in beeld komt. Een gegoten rubber-op-metaal houder die trillingen absorbeert, draagt een inzetstuk dat tijdens het uitharden uitgelijnd moet blijven; een geëxtrudeerde weerafdichting heeft helemaal geen inzetstuk. Begrijpen waar het inzetstuk naartoe gaat, bepaalt meestal welke vormvariant bij het bedrijf wordt gebruikt productielijn voor het vormen .
 Geëxtrudeerde raam- en deurpakkingen in verschillende elastomeren Deze geëxtrudeerde afdichtingen bieden weerbestendigheid voor deuren en ramen in de transport-, bouw- en maritieme sector. Kies uit EPDM, CR, siliconen of FKM met aanpasbare kleuren. Bekijk Product →
Nee. Extrusie vormt een doorlopend profiel en kan geen inzetstuk in de matrijs plaatsen. Inserts worden tijdens de uithardingscyclus ingegoten of daarna in een secundaire bewerking verlijmd.
Door gieten worden doorgaans nauwere toleranties bereikt op kritische driedimensionale kenmerken, waarbij /- 0,1-0,3 mm gebruikelijk is bij holtegecontroleerde afmetingen. Extrusie behoudt een precieze doorsnedegeometrie in de trekrichting, maar heeft lossere profieltoleranties, gewoonlijk /- 0,3-0,8 mm.
Nee. Extrusie heeft lagere instapkosten voor het gereedschap, maar het gieten kan per onderdeel goedkoper worden bij hoge volumes, omdat gereedschappen met meerdere holtes meerdere onderdelen per cyclus uitharden en secundaire verbindingsstappen bij complexe geometrieën elimineren.
Ja. Leveranciers die beide processen uitvoeren, zoals Jiaxing Tosun Rubber & Plastic Co., Ltd., kunnen hybride assemblages met geëxtrudeerde secties en gegoten details ontwerpen onder één kwaliteitssysteem, wat toleranties, testen en levering vereenvoudigt.
Snel antwoord: extrusie voor lange constante profielen, gieten voor complexe 3D-onderdelen en een hybride aanpak wanneer beide functies in één assemblage verschijnen.
Productcentrum
Rubber om de binding in te voegen Geëxtrudeerde rubberproducten Rubberslang Op maat gemaakte productenSnelle links
Neem contact met ons op
Copyright ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Alle rechten voorbehouden.
Aangepaste rubber- en kunststoffenproducten Factory